超硬ドリルビット:金属穴あけ加工の種類、選定、コーティング、トラブルシューティング
News Details
超硬ドリルビットは、現代の金属加工工場の多くで標準的な穴あけ工具ですが、その言葉は非常に異なる作業のために作られた幅広い工具のファミリーを指します。どちらも超硬と表示されている2つのドリルでも、母材、コーティング、クーラント設計、先端幾何形状が異なる場合があり、それらの違いによって、穴が数秒で加工されるか、一発で台無しになるかが決まります。このガイドでは、超硬ドリルビットとは何か、高速度鋼とどう比較されるか、鋼とステンレス鋼にどのように選択するか、どのコーティングがどの材料に適するか、いつ内部給油設計が追加コストに見合うか、穴が悪くなったときに何を確認すべきかを説明します。
超硬ドリルビットとは何か、どこで使われるか
ソリッド超硬ドリルビットは、コバルト結合剤を用いたタングステンカーバイドから機械加工されます。この材料は高速度鋼よりもはるかに硬く、耐熱性もはるかに高いです。公開されている工具比較では、カーバイドの硬度は一般に約89〜93 HRAであるのに対し、HSSは約62〜67 HRC、耐熱性は約1,200°C対約600°Cとされています。この組み合わせにより、カーバイド工具は鋼の切削速度をHSSの数倍にすることができ、一般にカーバイドで80〜200 m/min、HSSで25〜40 m/minと言われています。
トレードオフは脆性です。超硬合金は熱と摩耗には耐えますが、衝撃、振動、位置ずれには耐えません。堅い機械、安定したホルダー、低い振れ精度に支えられた超硬ドリルは、長期間にわたって公差を維持します。手持ち工具や摩耗した主軸に同じドリルを使うと、最初の穴で欠ける可能性があります。公開されている比較によると、鋼でのカーバイド工具寿命はHSSの約10〜20倍、単価は3〜5倍高いです。これが、通常、単一のドリルの価格ではなく、穴あけあたりのコストとダウンタイムで判断される理由です。
超硬ドリルビットの種類
ほとんどのカタログでは、構造と解決する穴の問題によって超硬ドリルを分類しています。
- ソリッド超硬ツイストドリルは、鋼、鋳鉄、アルミニウム、非鉄金属の汎用的な作業馬車です。ストレートシャンクで剛性が高く、スタブ、ジョバー、ロングシリーズがあります。
- クーラント穴付きドリルは、切削刃にクーラントを供給する内部流路を備えています。深穴や、長く粘り強い切りくずを発生させる材料に対する標準的な選択です。
- 超硬付きドリルは、超硬インサートを鋼製ボディにろう付けします。石材、一部の鋳鉄、全超硬ボディでは不経済となる大径穴などの研磨作業に適しています。
- マイクロドリルは、ソリッド超硬工具であり、電子機器、医療部品、精密機器の小さな穴に使用され、高い主軸回転速度と最小限の振れ精度が送り速度よりも重要となります。
- ステップドリルは、1本の工具で複数の直径を切削し、板金や薄肉部品の工具交換を減らします。
- 高性能ドリルは、アプリケーション固有の溝形状、刃先処理、コーティングを組み合わせて、ステンレス鋼、チタン、焼入れ鋼、超耐熱合金に対応します。
実際的なルールとして、構造はカタログページではなく穴に従うべきです。直径、深さ、公差、材料、機械剛性を総合的に考慮して1つのファミリーに絞り込みます。
超硬ドリル vs HSSドリルビット
以下の比較は、公開されている工具参考資料に掲載されている値を反映しています。これらは、特定のドリルや機械の保証ではなく、あくまで目安となる一般的な範囲であり、結果は被削材、ホルダー、切削条件に大きく依存します。
| 特性 | ソリッド超硬ドリル | HSSドリル |
|---|---|---|
| 硬度 | 約89〜93 HRA | 約62〜67 HRC |
| 耐熱性 | 最大約1,200°C | 最大約600°C |
| 鋼の切削速度 | 一般に80〜200 m/min | 一般に25〜40 m/min |
| 靭性 | 低い;衝撃や位置ずれに敏感 | 高い;不安定なセットアップでも許容範囲 |
| 鋼での工具寿命 | HSSの約10〜20倍と報告 | 基準値 |
| 相対的な工具コスト | 約3〜5倍高い | 最も低い |
| 典型的な適合 | CNC生産、厳しい公差、硬いまたは研磨性のある材料 | 手動ドリル、メンテナンス、少量生産、剛性不足 |
実際には、機械が堅い、公差が重要、材料が硬いまたは研磨性がある、工具交換のコストが価格差よりも高い場合、超硬ドリルが有利となります。HSSまたはコバルトHSSは、単発作業、手動ドリル、修理作業、超硬刃を欠かせる振れのある古い機械では依然として合理的です。
鋼に適したドリルビットの選び方
鋼は1つの材料ではありません。軟鋼、合金鋼、ステンレス鋼、焼入れ鋼はそれぞれ挙動が異なるため、選択は好みのドリルではなく、固定された順序に従うべきです。
- 材料グループを特定します。工具参考資料ではISOグループが使用されます。鋼はP、ステンレスはM、鋳鉄はK、非鉄金属はN、超耐熱合金はS、焼入れ材料はHです。グループにより、刃先処理、コーティング、切削条件が決まります。
- ドリル構造を選びます。安定したセットアップで速度、精度、寿命を求める場合はソリッド超硬、深穴と切りくず排出には内部給油超硬、剛性が限られているか少量生産の場合はコバルトHSSです。
- 先端幾何形状を合わせます。135°スプリットポイントは自己芯出し、スラスト低減、合金鋼やステンレス鋼でのドリルの暴れを防止します。118°ポイントはより汎用的ですが、硬い金属ではパイロット穴が必要になることがよくあります。
- 溝の長さを穴の深さと照らし合わせて確認します。溝は穴の長さよりも材料の厚さ分長くなければなりません。そうすることで切りくずを排出できます。深穴で溝の短いドリルは、切りくずを詰まらせ過熱させます。
- クーラントを決定します。内部給油は約5×Dを超えるとほぼ必須となり、8×D以上の深さでは不可欠です。
- 材料に合わせてコーティングを選びます。箱の色で選ばないでください。
- 剛性と振れを確認します。ホルダー、治具、主軸の状態により、超硬が使用可能かどうかが決まります。
- メーカーの切削条件から開始し、勘ではなく切りくずと負荷に基づいて調整してください。
硬い鋼で直径約12〜13 mmを超えると、ツイストドリルは苦戦し始めます。リングカッターやインデックスブルインサートドリルの方が適した選択肢となることが多く、穴が機械に対して大きい場合も同じ論理が当てはまります。
ドリルビットコーティング:TiAlN vs TiN
コーティングは熱管理です。それ自体が切削するわけではありませんが、カーバイド母材に到達する熱量と逃げ面の摩耗量を制限します。公開されている比較表では、一般に以下の値が引用されています。
| コーティング | 硬度 | 使用温度 | 典型的な用途 | 注意点 |
|---|---|---|---|---|
| TiN | 約2,200〜2,500 HV | 約600°C | 炭素鋼、鋳鉄、一般作業 | 高速かつ高温では酸化が早い |
| TiAlN | 約2,800〜3,200 HV | 約900〜1,000°C | ステンレス鋼、合金鋼、チタン、高速切削および乾式切削 | アルミニウムでの構成刃先のリスク |
| AlTiN | 約3,000〜3,500 HV | 約1,000〜1,100°C | 焼入れ鋼、超耐熱合金 | より脆性;断続切削には不向き |
| DLC | 約5,000〜8,000 HV | 約400〜500°C | アルミニウム、銅合金、複合材料 | 切削領域が非常に高温になると劣化する |
よくある誤りは、TiAlNをあらゆる用途のアップグレードとして扱うことです。鉄鋼材料では、コーティング中のアルミニウムが熱に抵抗する薄い酸化層を形成するため、適しています。アルミニウムやその他の軟質非鉄合金では、逆効果になることがあります。コーティングが切りくず溶着や構成刃先を促進するため、研磨溝、ZrNタイプの仕上げ、DLCの方が適しています。TiNは、切削温度が適度に保たれる炭素鋼や鋳鉄にとって、依然として合理的で低コストな選択肢です。
深穴用内部給油ドリルビット
切りくず排出は、穴の深さに対する真の制限要因です。溝に切りくずが詰まり始めると、トルクが上昇し、熱が集中して、ドリルが破損するか穴が荒れてしまいます。内部給油ドリルは、内部流路を通じて切削刃に直接クーラントを供給することでこの問題を解決し、切りくずを再切削するのではなく穴から押し出します。
公開されている工具ガイダンスでは、深穴用超硬ファミリーは、8×D、12×D、さらには20×Dの長さと直径の比で提供されています。これらは標準長のドリルと交換可能ではありません。十分なクーラント圧力と流量、正しい深さ比の選択、堅いセットアップが必要です。クーラント圧力が不十分な場合、標準ドリルによるペッキングの方が、内部給油ドリルを流圧不足で使用するよりも信頼性が高いことがよくあります。
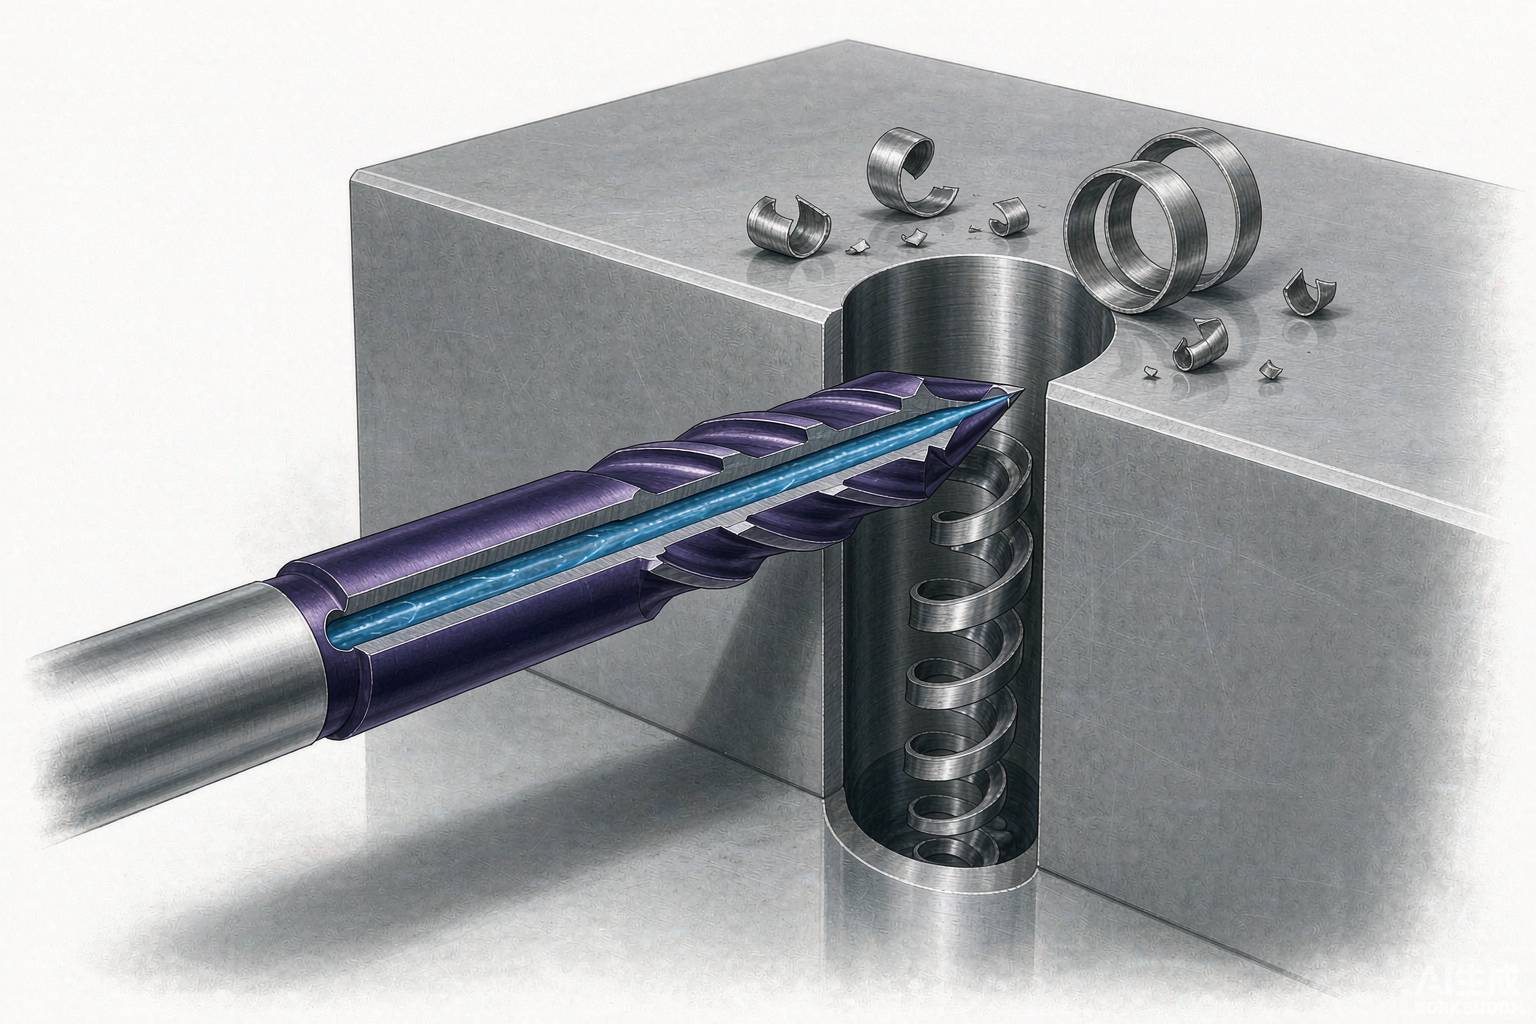
超硬ドリルによるステンレス鋼の穴あけ
ステンレス鋼は、軟鋼よりも不適切なドリルをより強く否定します。オーステナイト系鋼種は急速に加工硬化するため、切削せずに擦るだけのドリルは、入ろうとしている表面を硬化させてしまいます。長く粘り強い切りくずは工具を巻き込み、熱を閉じ込めて刃を破損させます。
ステンレス鋼用の超硬ドリルは通常、内部給油設計と、汎用ドリルよりも鋭くポジティブな刃先処理と組み合わされます。優先事項は、滞留せず連続的に送り、切りくずを排出し刃を冷却する十分なクーラント、硬化層の下で工具が動作し続ける切削条件です。コバルトHSSは、低量生産または手動作業では、靭性が速度よりも重要なステンレス鋼に対して、依然として合理的な代替手段です。
ドリルビット先端角と形状
先端角と溝の設計は、ドリルの侵入方法と切りくずの排出方法を決定します。
- 118°は、従来の汎用ポイントです。汎用的で許容範囲が広いですが、硬い金属では正確に開始するためにパイロット穴やセンター穴が必要になることがよくあります。
- 135°スプリットポイントは自己芯出し、スラスト低減、暴れを減少させます。位置精度が重要な合金鋼、ステンレス、CNC作業の一般的な選択肢です。
- 140°およびより平らなポイントは、一部の高性能ドリルや硬質材料用ドリルに見られ、侵入の容易さと刃先の強度をトレードオフしています。
- ウェブ厚とヘリックス角は、切りくずの空間と剛性を制御します。粘り強い材料にはより強いコアが適し、長い切りくずを生じる鋼種には切りくずを素早く排出する溝形状が必要です。
形状は再研磨が重要な領域でもあります。異なる先端角に再研磨されたドリルは、購入時の切削条件と一致しなくなり、目に見える破損が起こる前に性能が低下します。
よくある穴あけの問題と解決策
| 症状 | 考えられる原因 | 最初の対策 |
|---|---|---|
| 切りくずが溝に詰まる | クーラント流量または圧力不足、深さに対して溝が短すぎる、切りくず形状に対して送りが高すぎる | クーラント流量と圧力を上げ、送りを少し減らし、ペッキングまたは内部給油ドリルを使用する |
| 刃の欠けまたは破損 | 振れ、不安定なクランプ、侵入時の送りが強すぎる、直径に対してドリルが長すぎる | ホルダーと芯出しを確認し、突き出し長さを短くし、侵入時の送りを減らし、切削条件を検証する |
| 穴の過大または真円度不良 | 摩耗したまたは誤って研磨されたポイント、振動、芯出し不良 | ポイント形状を点検し、剛性を向上させ、スプリットポイントドリルまたはパイロット穴を使用する |
| 穴壁の荒れまたは出口の破れ | 構成刃先、クーラント不足、擦れを起こすほど送りが低い | 材料に合わせてコーティングを選び、クーラントを増やし、切削中の送りを上げる |
| ドリル刃の色の変化 | 切削温度が高すぎる;コーティングが部分的に失敗している | 速度を下げ、冷却を改善し、母材に影響が出る前にドリルを交換する |
穴あけあたりのコストは、これらの症状を適切に位置づけます。長寿命だが予期せず破損するドリルは、定期的に廃棄される安価なドリルよりも通常高価です。スクラップ、手直し、計画外のダウンタイムは、工具自体よりもコストがかかるからです。工具寿命、再研磨、部品ごとの停止時間を追跡することが、同じ作業で2つのドリルを比較する唯一の信頼できる方法です。
よくある質問
小規模工房に超硬ドリルビットは価値があるか?
工房の規模よりも機械に依存します。主軸が堅く、ホルダーの状態が良好で、生産または硬い材料に穴をあける場合、超硬ドリルは通常、穴あけあたりのコストを下げます。時折の手動ドリルや不安定なセットアップでは、欠けのリスクが速度の利点を上回ります。
超硬ドリルはクーラントなしで使用できるか?
一部のコーティング鋼種は、特定の材料に対して乾式または最小量潤滑用に設計されていますが、ほとんどの超硬ドリルは、熱制御と切りくず排出のためにクーラントに依存しています。鋼で汎用超硬ドリルを乾式で切削すると、通常、工具寿命が大幅に短縮されます。
アルミニウムにはどのコーティングを使用すべきか?
研磨溝、ZrNタイプの仕上げ、DLCが通常の選択肢です。TiAlNは一般的に避けられます。アルミニウムで構成刃先を促進し、穴の仕上がり不良と寸法の不安定さを招くからです。
購入者にとってこれが意味すること
選択は、以下の4つの質問に帰着します。材料は何か、深さはどれくらいか、公差はどれくらいか、機械はどれくらい堅いか。それらに答えれば、ドリルファミリー、コーティング、クーラント設計が決まります。価格だけで購入したドリルは頻繁に再購入される傾向があり、工程に合わせて選択されたドリルは一度購入され再研磨される傾向があります。


