Thread Milling vs Tapping: How to Choose the Right Threading Method
News Details
タップ加工とフライスねじ加工とは
タップ加工とフライスねじ加工は、CNC 工作機械でめねじを切削するための、最も一般的な 2 つの方法であり、金属を除去する原理が根本的に異なります。
タップ加工ではタップを使用します。タップとは、軸方向の溝(フルート)を持つねじ状の切削工具で、下穴に挿入され、1 回の工程で完全なねじ形状を切削します。タップは自らのリードに合わせて決められた送り速度で回転し前進するため、すべてのねじフランクが同時に切削に関与します。これは直接的な 1 工程での加工方法です。1 つのタップが対応するのは 1 つのねじサイズであり、下穴に入ってねじを切削し、引き抜かれます。
フライスねじ加工では、より小径の刃物(一般的に超硬ソリッドのスレッドミル)を使用し、下穴に挿入された後、内周壁に沿ってらせん補間軌道上を移動します。ねじは 1 周ずつ徐々に形成され、1 回転ごとに刃物は 1 ピッチ分前進します。刃物は仕上がり下穴径より小さいため、工具の周囲に切りくずが排出される空間が確保され、切削負荷も加工中を通じて低く抑えられます。
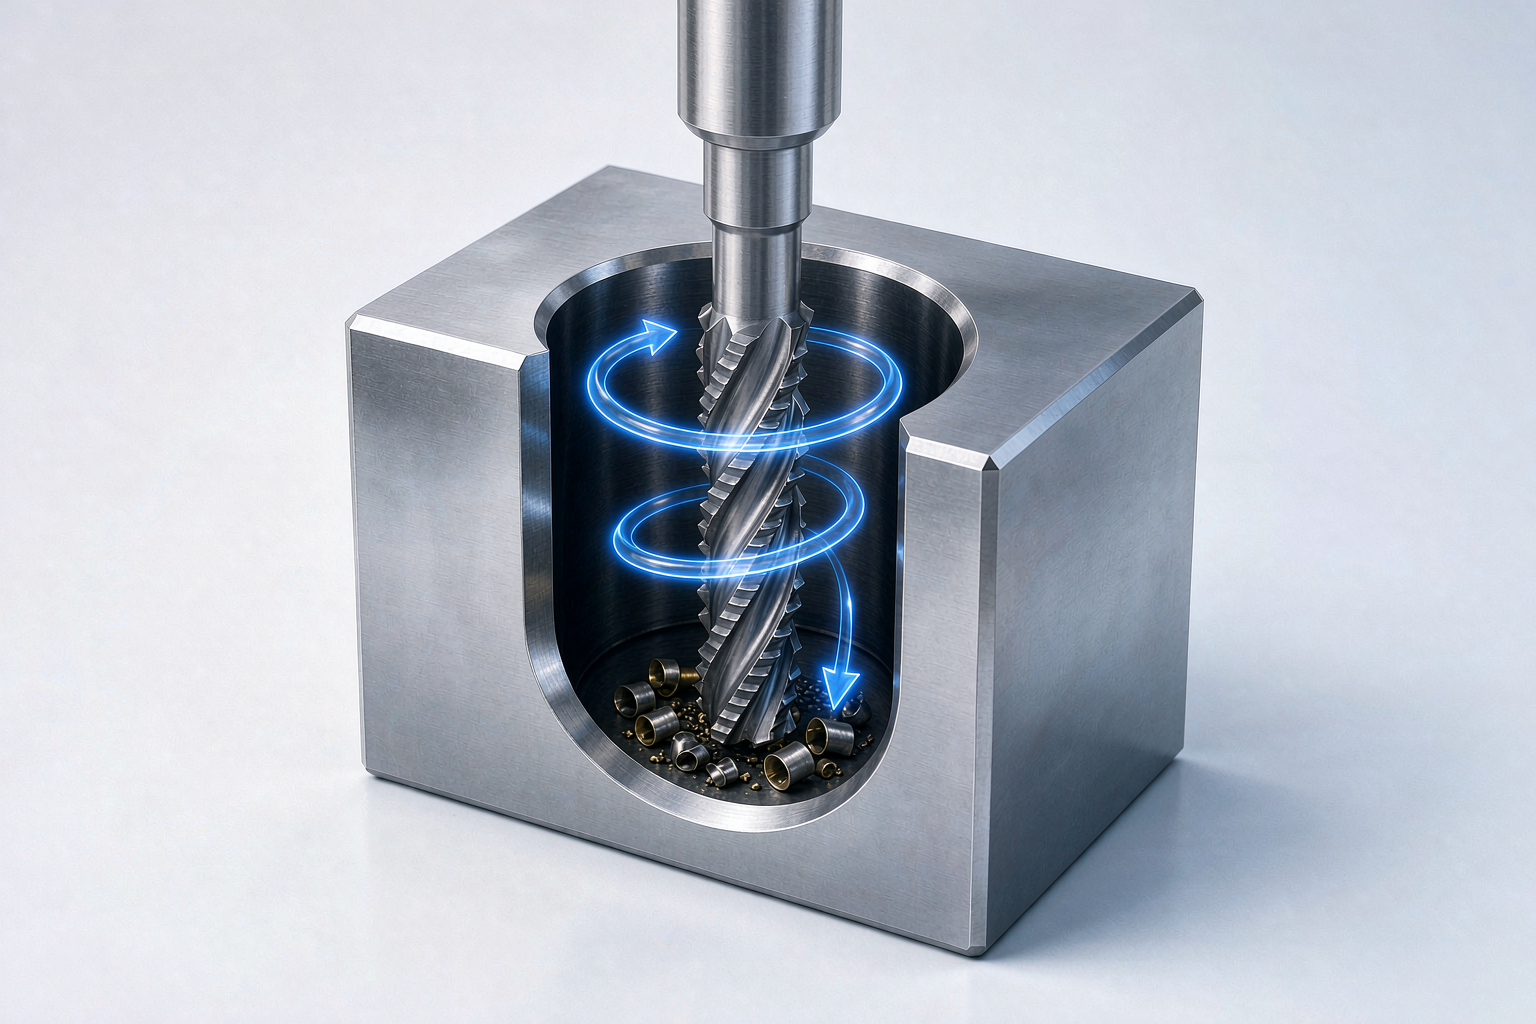
この 2 つの切削動作から導かれる実務上の違いが、本稿の他のすべての内容に影響します。タップは 1 回の係合で切削を完了させるのに対し、スレッドミルは任意の時点で調整、一時停止、引き抜きが可能です。その重要性は、部品の形状、材質、生産量によって異なります。
フライスねじ加工とタップ加工:直接比較
以下の表は、多くの場合で加工方法の選択を左右する要因について、2 つの方法がどのように比較されるかをまとめたものです。
| 要因 | フライスねじ加工 | タップ加工 |
|---|---|---|
| サイクルタイム | 下穴 1 箇所あたりの加工は遅い。特に小さなねじで顕著 | 高速。同じサイズの穴が連続する場合に最適 |
| 工具折損のリスク | 低い。刃物を引き抜いて穴を再加工できる | 高い。完成部品内でタップが折れると取り除くのに多大なコストがかかる |
| 止り穴 | 非常に有利。穴の底近くまでねじを立てられる | タップの食いつき部長、切りくずの詰まり、逃げスペースに制約がある |
| 硬い材質 | 徐々に切削するため、硬質合金や難削材でも切削負荷を低く保てる | 困難。専用タップと慎重な加工条件が必要 |
| ねじサイズの柔軟性 | 1 つの刃物で同じピッチの複数の呼び径に対応可能 | 呼び径とピッチごとにタップが 1 本必要 |
| ねじの品質 | 良好な表面仕上げ。プログラムで有効径を調整可能 | 加工条件が適正であれば良好。ただしサイズはタップに依存 |
| 大径ねじ | 費用対効果が高く、切削力も適度に保たれる | 大径タップは高価で加工も難しくなる |
| 段取りとプログラミング | らせん補動作と実績のあるプログラムが必要 | 簡単。標準的なタップサイクルで使用可能 |
どの項目単独で決定できるものではありません。適切な判断は、お客様の用途においてどの要因が最も重要かを考慮することです。
フライスねじ加工を選択する場面
フライスねじ加工は、精密機械加工の現場で繰り返し遭遇する 4 つの場面でその真価を発揮します。
深いねじ有効長が必要な止り穴
止り穴では、タップには先端の面取り部のためのリード長、切りくずのためのスペース、底突きを避けるための逃げが必要です。このため、多くの場合、有効なねじ部が設計上必要な位置より手前で終わってしまいます。スレッドミルは工具の端面と側面で制御された経路に沿って切削するため、ねじを穴の底ぎりぎりまで延長することができ、切りくずを完全なねじ形状の工具前方に押しやることもありません。
難削材
ステンレス鋼、チタン合金、その他の硬質または加工硬化しやすい材質では、タップの完全なねじ形状の切削動作によって 1 工程で高いトルクと熱が発生し、これがタップ折損の典型的な原因となります。フライスねじ加工では切削を複数の軽い周回に分散させるため、切削力と発熱を低く抑えます。高価なワークにおいては、たった 1 つの廃却を防ぐだけで、より長いサイクルタイムを何倍にもわたって正当化できます。
共通の仕様を持つ複数のねじサイズ
多くの場合、1 本のスレッドミルでプログラムの周回軌道を変更するだけで、同じピッチの複数の呼び径に対応できます。多品種少量生産を行う現場では、これによりタップを多数収納していた引き出しを、1、2 本の刃物とプログラムライブラリに置き換えることができ、工具交換の回数、在庫、段取り時間を削減できます。
高価または再加工が困難な部品
廃却部品によって数時間分の機械加工が失われる場合、例えば航空宇宙部品、医療用部品、大型ハウジングなどでは、生産の安定性が純粋な加工速度よりも重要です。フライスねじ加工にはタップ加工にはない回復手段があります。サイズがわずかに外れた場合は、オペレータがオフセットを調整し、その場でねじを再切削できます。
フライスねじ加工のメリットとデメリット
フライスねじ加工のメリットは、その徐々に切削する動作から直接導かれます。
- 折損リスクが低く、機上での再加工が可能。サイズ調整はプログラム上で行い、ねじ山の喰い違いを生じさせない
- 同じピッチの複数の呼び径に 1 つの刃物で対応可能。工具在庫を削減できる
- 特殊なタップ形状がなくても、止り穴の底近くまでねじを加工可能
- 難削材において、切削負荷を低く安定して維持できる
- 重切削で一気に成形するのではなくフライス加工するため、表面仕上げが良好
- 適切な工具を使用すれば、めねじとおねじの両方を切削可能
デメリットも同様に存在し、正直に評価する必要があります。
- サイクルタイムはタップ加工より遅く、特に小さく連続する下穴で顕著
- プログラミングの要求水準が高く、工作機械は 3 軸すべてでのらせん補間動作をサポートしている必要がある
- 標準タップより工具 1 本あたりの購入価格が高い
- 非常に小径のスレッドミルは繊細で、被削材が比較的軟らかい場合、小さな径のねじにはタップが実用的な選択肢として残ることもある
- 結果は段取りの剛性に依存し、不十分な段取りは品質上の優位性を損なう
タップ加工が依然として適切な選択となる場合
これらの説明が、タップ加工を時代遅れにするものではありません。快削性の材質で標準ねじを量産する場合、タップ加工が最速で最も経済的な方法であり続けます。軟鋼に立てた M8 の貫通穴を、整備の行き届いた工作機械で数千回繰り返すような加工は、まさにタップが設計された仕事です。1 つの工具、1 つの動作、最小限のプログラム労力で加工が完了します。
タップ加工はまた、工作機械が信頼性のあるらせん補間動作を行えない場合、古い設備で簡単なタップサイクルを多用する場合、ねじの公差が厳しくなく工具予算が限られている場合にも適しています。バランスの取れたねじ加工戦略は両方の方法を組み合わせます。高速で再現性の高い加工にはタップを使用し、柔軟性、材質の難しさ、廃却リスクが余分なサイクルタイムを正当化する場面でスレッドミルを使用します。
フライスねじ加工とタップ加工のコスト:工具価格を超えて
タップとスレッドミルの価格表示を比較することは、最も簡単でありながら最も誤解を招きやすい比較です。タップは安価であり、被削材が軟らかい場合、下穴 1 箇所あたりのねじ加工コストは通常より低くなります。総コストの全体像には、次のいくつかの要因が加わります。
- 廃却リスク。 ほぼ完成したワーク内でタップが折れた場合、失われるのはタップの価格ではなく、その部品に対してすでに行われたすべての加工の価値です。高価な部品では、一度の折損回避が、工具一式の価格差を相殺できることもあります。
- 在庫。 1 つのスレッドミルが複数の呼び径をカバーすることで、タップ一式を置き換え、在庫、工具交換、摩耗したタップやサイズ違いのタップを取り違えるリスクを削減します。
- 再加工と停止時間。 フライス加工されたねじが公差をわずかに外れた場合は、機上でオフセットを変更して修正します。タップ加工された穴が大きすぎたり小さすぎたりした場合は、多くの場合、機外での手作業による再加工、または廃却が必要となります。
- 工具の消耗。 被削材が研磨性または硬い場合、タップは下穴を加工するたびに摩耗が進行します。超硬スレッドミルは、1 刃あたりの金属除去量を多く分散させて摩耗を広げるため、難削材での長時間加工ではフライス加工が有利となることがあります。
多様なねじサイズ、難削材、高価な部品を扱う小中規模の生産では、総コストがフライスねじ加工に有利となることがよくあります。被削材が軟らかく、同一の標準ねじを長時間連続加工する場合、タップ加工が通常は 1 穴あたりのコストを最も低く保ちます。
適切な超硬スレッドミルの選択
用途がフライスねじ加工を必要とする場合、工具の選択がプロセスの潜在能力を引き出せるかどうかを決定します。注文前に確認すべき重要な点は次のとおりです。
- 材質との適合。 微粒子超硬ソリッドで、被削材に適したコーティングを施したもの。エンドミルやドリルに共通する原則です。これにより、ステンレス、チタン、焼入れ鋼において刃先の摩耗を予測可能に保ちます。
- ピッチ範囲とねじ形状。 刃物が対応できるすべてのサイズについて、許容ピッチ範囲とねじ規格を確認してください。呼び径が同じでも、2 つのピッチが互換になるわけではありません。
- 到達深さとネック部の逃げ。 深い穴や止り穴では、シャンクやホルダが干渉することなくねじを深く切削できるだけのフルート長とネック逃げが必要です。
- 最小加工穴径。 刃物とそのネック部が、対象となる最も小さい穴に物理的に挿入可能でなければなりません。
- 工作機械の能力。 信頼性のあるらせん補間動作と十分な剛性が前提条件です。生産を開始する前に、プログラムと段取りを検証してください。
超硬ソリッドのねじ加工用工具を自社生産しているメーカーと協力することで、このプロセスを短縮できます。Qinrui Precision Tools(常州 Qinrui 精密工具株式会社)は、中国常州に拠点を置く超硬ソリッド切削工具の製造メーカーであり、自動車、航空宇宙、機械自動化の各用途向けに、エンドミル、ドリル、リーマ、スレッドミル、および特殊な非標準の総形工具を生産しています。また、カタログサイズでは適合しない場合の総形工具を含め、特定の材質やねじ規格に適合したスレッドミルを供給できます。
よくある質問
既存の加工工程において、スレッドミルはタップを置き換えることができますか?
ほとんどの CNC 用途では技術的に可能です。しかし、より適切な問いは、それが価値を付加するかどうかです。現在のタップ加工が安定して高速かつ問題なく行われているなら、そのまま使用してください。サイズ管理、折損リスク、ねじ深さ、材質の難しさが実際に時間やコストを生んでいる場合に、フライスねじ加工へ移行してください。
スレッドミルには下穴加工が必要ですか?
標準的なフライスねじ加工は既存の穴に切削を行うため、まず下穴をドリルで加工します。一部の特殊工具では、1 回のセットアップで穴あけ、ねじ立て、面取りを同時に行えるものもありますが、多くの加工では、適切なサイズの下穴が工程の一部として残ります。
小さなねじにフライスねじ加工は実用的ですか?
注意深く行えば可能です。非常に小さなスレッドミルはより繊細で、振れに対する許容度が低くなります。被削材が軟らかい場合、小さな径のねじには、多くの場合タップ加工がより堅牢な選択肢となります。
どちらの方法がより良いねじを生成しますか?
フライスねじ加工は一般的により清浄な仕上がりを生成し、オフセット調整によって有効径を直接制御できます。適切な材質で切れ味の良い適切に使用されたタップも、健全なねじを生成します。違いは、フライス加工の品質が機上で修正可能であるのに対し、タップ加工の品質は最初の 1 回転前に設定された条件に依存する点です。


