複合材・アルミ加工で選ぶならどっち? DLCコートとCVDダイヤモンドコートのエンドミルを徹底比較
News Details
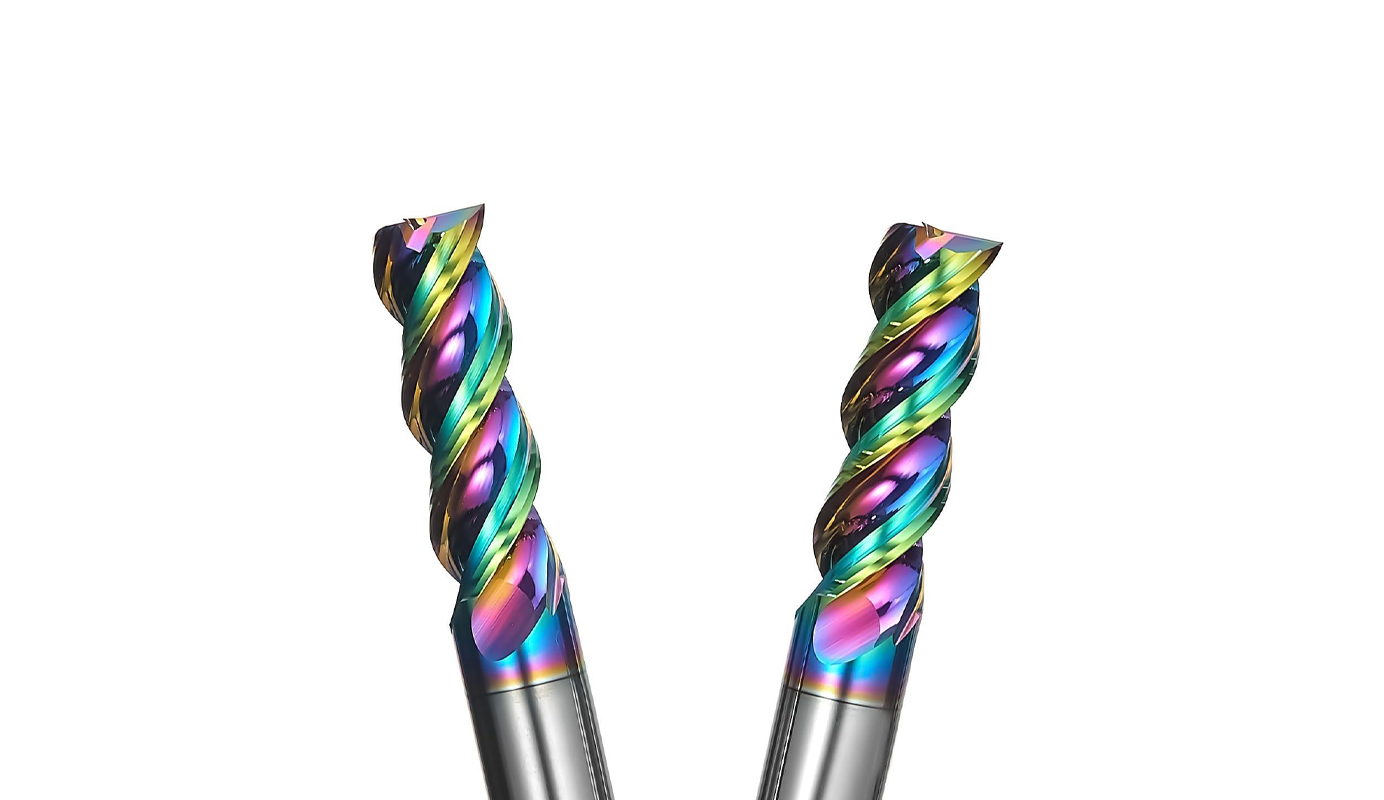
現代の機械加工では、適切な切削工具の選択がすべてを変えます。 現場で粘着性の高いアルミ合金や摩耗性の高い炭素繊維複合材を切削する場合、標準的な工具はすぐに摩耗してしまいます。工具調達担当者や生産技術者は、多くの場合、次の2つの高性能な選択肢を検討します。それは、ダイヤモンドライクカーボン(DLC)コーティングエンドミルとCVDダイヤモンドコーティング工具です。
どちらの選択肢も性能を向上させますが、最も効果を発揮する状況はそれぞれ異なります。各工具の特性を理解することで、コスト削減、機械の停止時間短縮、生産効率の向上につながります。
DLCコーティングエンドミルについて
ADLCコーティングエンドミルは、高品質なタングステンカーバイド基材に薄い非晶質カーボン被膜を施したものです。このコーティングにより、極めて硬質で超低摩擦の表面が形成されます。
アルミニウム、銅、真鍮などの柔らかい非鉄金属を切削する際、熱と摩擦によって材料が切れ刃に付着します。この問題は構成刃先(BUE)として知られています。DLCコーティングの滑らかな表面により、切りくずが工具に溶着するのを防ぎます。
-
主な強み:並外れた低摩擦、滑らかな切りくずの排出、鋭い切れ刃、耐凝着摩耗性の高さ。
-
最適な用途:高速アルミ輪郭加工、銅フライス加工、軟質プラスチック加工。
Qinrayでは、微粒子超硬合金基材と高度なDLCコーティングを、ドイツ製CNC研削装置を用いて組み合わせています。この組み合わせにより、安定した工具を実現し、きれいな表面仕上がりを提供し、バリの発生を防ぎます。
CVDダイヤモンドコーティングエンドミルについて
CVD(化学気相成長)ダイヤモンド工具は、超硬工具に直接成長させた厚い結晶ダイヤモンド層を特徴としています。 非晶質DLCとは異なり、CVDダイヤモンドコーティングは実際のダイヤモンド粒子で構成されており、極めて高い硬度と耐摩耗性を備えています。
炭素繊維複合材、ガラス入りプラスチック、未焼成セラミックは非常に摩耗性が高いため、標準的な超硬工具やDLC工具はすぐに破損します。CVDダイヤモンド工具は、このような高度な摩耗にも難なく対応します。
-
主な強み:極めて高い硬度、耐摩耗性の高さ、高摩耗性材料における長い工具寿命。
-
最適な用途:炭素繊維強化プラスチック(CFRP)、黒鉛、セラミック、高ケイ素アルミニウム。
主なトレードオフは、刃先の鋭さです。ダイヤモンド層が厚いため、切れ刃は微細なDLCコーティング工具よりもわずかに鋭くなく、そのため、DLCは精密なアルミ仕上げ加工においてより良い選択となります。
直接比較:どの工具をいつ使用するか
| 特徴 | DLCコーティングエンドミル | CVDダイヤモンドコーティングエンドミル |
| コーティングの種類 | 非晶質カーボン(滑らかな被膜) | 結晶ダイヤモンド層 |
| 刃先の鋭さ | 非常に高い(鋭い微小形状を維持) | 中程度(厚いコーティングにより刃先がわずかに丸まる) |
| 主な材料 | アルミニウム、銅、真鍮、プラスチック | CFRP複合材、黒鉛、セラミック |
| 主な摩耗要因 | 凝着および摩擦 | 極めて高い摩耗性 |
| コスト構造 | 高速加工において非常に費用対効果が高い | 初期費用は高いが、摩耗性媒体内での寿命が長い |
Qinrayの事例から見る製造の知見
ワークの種類によって、最適な工具設計は異なります。Qinrayの実際の製造事例は、適切なコーティングを作業に合わせることで工具性能がどのように変化するかを示しています。
例えば、微粒子超硬合金基材とDLCコーティングで作られた超硬テーパースクエアエンドミルは、アルミ合金の輪郭加工や銅部品のフライス加工において非常に優れた性能を発揮します。低摩擦コーティングにより、滑らかな切削と速やかな切りくず排出が確保され、高速加工時の温度上昇を抑えます。
一方、非常に摩耗性の高い航空宇宙用複合材や黒鉛を加工する現場では、急激なフランク摩耗を防ぐため、厚いダイヤモンドコーティングされた代替工具に切り替えることがよくあります。 高度なCNC5軸工具研削盤を使用することで、メーカーは工具形状を正確に制御し、各ロットが正確な業界公差を満たすことを保証できます。
最終的な選択をする
DLCとCVDダイヤモンドのどちらを選ぶかは、完全にワークの材料によります。
もし現場が高速アルミ加工、銅部品、刃先の鋭さと低摩擦が最も重要な非鉄金属プロファイル加工に注力しているなら、DLCコーティングエンドミルが最適な選択です。もし炭素繊維複合材や黒鉛を大量生産する場合は、厳しい摩耗に対抗するためにCVDダイヤモンド工具に投資してください。
特定の加工パラメータを評価することで、適切な工具を選択し、部品あたりのコストを削減し、生産効率を最大化できます。


