超硬切削工具メーカー:材種、製造工程、サプライヤー評価
News Details
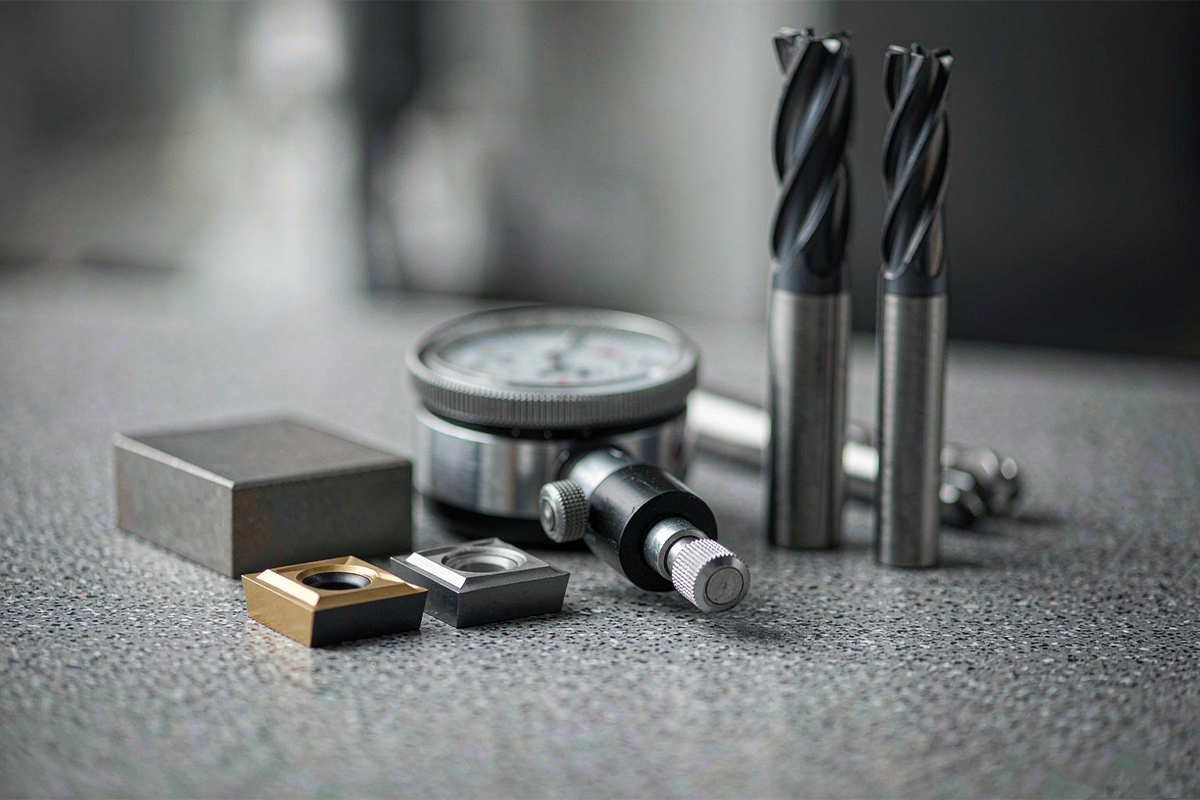
超硬切削工具メーカーの実際の業務内容とは
超硬切削工具メーカーは、超硬合金粉末をエンドミル、ドリル、リーマ、インサート、特殊形状工具といった完成品の切削工具へと加工する。これらの工具は、金属加工、金型製作、自動車、航空機の機械加工全般で使用される。このシンプルな説明の背後には、まったく異なる2つの専門能力が存在する。1つ目は粉末冶金技術で、超硬合金基材の配合、プレス、焼結を行う。2つ目は精密工具製作技術で、工具の刃部や切れ刃を研削し、コーティングを施し、ミクロン単位の精度で幾何形状を検証する。
これらの技術を理解することは調達担当者にとって重要だ。すべてのサプライヤーが各工程を自社工場内で完結させているわけではないからだ。焼結済みの超硬丸棒素材を購入し、研削とコーティングを専門に行うメーカーもあれば、粉末から完成した切れ刃までの全工程を自社管理しているメーカーもある。どちらの形態が一概に優れているわけではない。ただし、工程の分担体制こそが、ロット不良が発生した際に最終的な責任を誰が負うかを決定する。この記事は、まさに調達担当者がその点を見極めるための判断材料を提供する。
超硬切削工具の製造工程
超硬切削工具の生産工程は、粉末冶金の確立されたプロセスに基づき、大きく5つの段階に分かれる。
- 粉末の調製。炭化タングステン(WC)粉末にコバルト(Co)結合相粉末を混合し、必要な材種によっては他の炭化物を微量添加する。混合物はボールミルで湿式粉砕して均一に分散させ、噴霧乾燥により流動性の良い顆粒状に造粒する。
- プレス成形。造粒した粉末を金型プレスまたは静水圧プレスで所定の形状に成形する。この段階の成形体は強度が非常に低く、チョークに例えられるほど脆いため、「生の成形体(グリーン体)」と呼ばれる。
- 焼結。成形体は真空炉または熱間等方圧加圧(HIP)炉で、通常1350~1500℃前後の温度で焼結される。コバルトが溶融してWC粒子同士を結合させ、部品は直線寸法で約18~20%収縮する。このため、収縮の制御が寸法精度の確保において極めて重要となる。
- 研削加工。焼結後の素材はダイヤモンドに迫る硬さを持つため、多軸CNC工具研削盤にダイヤモンド砥石を装着して加工を行う。この工程で切屑を排出する溝形状、すくい角、逃げ角、振れ精度が決定され、シャンク径は一般的にh5またはh6公差に仕上げられる。
- コーティングと刃先処理。薄いPVDコーティング(通常は数ミクロン厚)は、刃先ホーニングなどの刃先処理後に成膜され、硬さ、耐熱性、耐凝着性を向上させる。
各工程はそれぞれ付加価値を生み出すと同時に、品質のばらつき要因にもなり得る。そのためメーカーを評価する際は、完成した工具だけを見るのではなく、各工程がどのように管理されているかを確認することが重要だ。
超硬材種:WC粒子径とコバルト含有量
超硬材種の性能特性は主に2つの変数で決まる。すなわちコバルト含有量とWC粒子径だ。コバルトは靭性を、WCは硬さと耐摩耗性を担う。コバルト含有量を減らし粒子径を微細にすると、硬さと耐摩耗性が向上する。一方、コバルト含有量を増やし粒子径を粗くすると、耐欠損性と耐衝撃性が向上する。
| 材種クラス | 標準的なWC粒子径 | 標準的なコバルト含有量 | 標準的な適用用途 |
|---|---|---|---|
| 微粒・サブミクロン | 0.4~0.8 μm | 8~12% | 一般鋼・鋳鉄加工、仕上げ加工用のシャープな刃先 |
| 超微粒 | 0.2~0.4 μm | 8~10% | 焼入れ鋼、チタン合金、小径マイクロ工具 |
| 高コバルト靭性強化 | 0.8~1.0 μm | 12~15% | 断続切削、重切削、剛性の低い加工条件 |
完成した工具の硬さ測定値は一般的にHRA88~93の範囲に収まり、金属組織検査では気孔率や粒子分布が確認される。調達担当者が金属学者になる必要はない。ただし、各材種について粒子径、コバルト含有量、想定用途を明確に提示してもらうことは、合理的でありながらメーカーの実力を見極める有効な質問だ。
超硬工具の品質検査とロットトレーサビリティ
超硬工具の品質は見た目ではなく測定によって証明される。優れたメーカーの検査体制は、一般的に以下の項目を網羅する。
- 受入検査・工程内管理 — 超硬粉末や丸棒素材のロット試験成績書、プレス・焼結条件の工程モニタリングを実施する。
- 幾何形状検査 — レーザー測微器や自動光学検査装置を用い、切削径、すくい角、逃げ角、ねじれ角を承認された仕様書と照合する。可変ねじれ溝の形状は、マイクロメーターだけでは検証できない。
- 振れ管理 — 完全指示値振れ(TIR)は、複数の刃に切削負荷が均等に分配されるかに影響する。振れが過大だと特定の刃に負荷が集中し、工具寿命が急激に低下する。
- コーティング検証 — コーティングの厚さと密着力を確認する。コーティングパラメータは刃先の鋭さと耐摩耗寿命の両方に影響するためだ。
- 文書管理 — 新規・特注工具の初品検査報告書、量産時のロット単位品質証明書、生産工程を遡ってロットを追跡可能な記録を整備する。
品質証明書に関する注意点を1つ挙げる。ISO9001認証は体系的な品質管理体制が整っていることを証明するものだが、特定のロットにおける欠品ゼロを保証するものではない。だからこそ、システム認証と同じくらい、製品レベルの検査記録が重要になる。
OEM向け特殊超硬工具
標準カタログ製品ですべての部品形状に対応できるわけではない。深い穴、段付き形状、複合加工、特殊なR形状は、特注工具や標準品の改造の導入が妥当なケースが多く、ここでメーカーの技術開発力が問われる。
規律の整った特注開発プロセスは段階的なゲート管理で進行する。まず図面レビューで材質、幾何形状、基準面、公差、重要検査項目を確定する。次にサンプル承認で測定記録と代表的な切削試験を実施する。その後パイロット注文で、単発サンプルだけでは測れない量産再現性を確認する。最後に量産供給段階では、変更通知ルールを事前に取り決めた上で、改訂を凍結した図面に基づいて発注する。また、設計判断の権限をどちらが持つかを明確にすることも重要だ。購入者が完成部品仕様を指定し、メーカーが切削形状を提案する形が一般的だが、生産開始前に両者で最終的な工具図面を承認しておく必要がある。
超硬切削工具サプライヤーの評価基準
評価項目を体系化することで、サプライヤーの適格性判断は容易になる。以下のチェックポイントは、調達審査における一般的な実務を反映したものだ。
| 評価項目 | 確認すべき内容 | 重要な理由 |
|---|---|---|
| 工程の自社完結範囲 | 研削、コーティング、最終検査のうち、どの工程を自社で実施しているか | ロット不良発生時の最終責任所在を明確にする |
| 材料管理 | 素材の材種規格とロット試験成績書の有無 | 素材の品質ばらつきは工具寿命の予測不可能性を招く |
| 研削加工能力 | CNC研削設備の内容と砥石摩耗補正の体制 | 量産ロット全体の形状精度を安定させる |
| 測定検査体制 | 光学・レーザー検査設備とロット単位の報告体制 | 品質主張を検証可能な記録に変換する |
| 供給安定性 | 納期、生産余力、追加発注時のトレーサビリティ | 需要ピーク時の生産計画を保護する |
| アプリケーション技術支援 | 工具損傷解析と切削条件の提案能力 | 早期摩耗の問題を加工環境のせいにせず解決する |
管理された切削試験が、最も強力な品質証拠となる。材料、機械、ホルダー、測定ルールを固定し、複数の工具・ロットにわたってデータを記録することで、完璧な単発サンプルでは得られない安定性を確認できる。
ソリッド超硬工具とスローアウェイ式超硬インサートの比較
どちらも超硬合金を素材とするが、適した加工は異なる。スローアウェイ式インサートは、ホルダーに固定して使用する交換式の切れ刃で、刃先が摩耗したらインサートを回転または交換して使用する。大径加工、旋削加工、大量の正面フライス加工など、刃先あたりのコスト重視の加工に適している。一方ソリッド超硬工具は、一体の素材から研削製作されるため剛性が高く、小径加工やエンドミル・ドリルのような複雑形状に適しており、仕上げ加工に必要なシャープで高精度な刃先を実現できる。
実務的な選択は加工内容に従う。刃先の交換頻度と工具本体の剛性が最優先の場合はスローアウェイ工具が適している。形状精度、小径、鋭い仕上げ刃先が最優先の場合は、ソリッド超硬工具が適していることが多い。
部品1点あたりの超硬工具コスト
超硬工具の比較では、単価は信頼性の低い指標だ。工具寿命が異なれば生産量も変わるため、単価だけで比較できない。簡易な損益分岐点の考え方が役立つ。工具Aが一定数の合格品を生産できる場合、工具Bは価格差に比例して長寿命である必要がある。必要な工具Bの寿命は、工具Aの寿命 ×(工具B価格 ÷ 工具A価格)で計算される。この寿命に満たない場合は安価な工具Aが直接コストで有利となり、上回る場合は高価な工具Bが有利となる。
直接的な工具コストだけがすべてではない。部品1点あたりの加工時間、工具交換頻度、スクラックリスク、予期せぬ故障による停止時間も比較に含めるべきだ。購入価格が多少高くても安定稼働する工具は、不良を含めた部品1点あたりの総コストを低減することが多い。
調達担当者向けの主要な結論
優れた超硬切削工具メーカーとは、管理された工程体制、明確な材種仕様、検証可能な検査記録、規律ある特注対応力を持つ企業である。どの工程を自社で実施しているかを確認し、材種・ロットの文書を請求し、管理された切削試験で性能を検証することで、調達担当者は単価だけでなく良品1点あたりの総コストに基づいてサプライヤーを比較するための十分な根拠を得ることができる。


