精密CNCフライス加工用ツール:種類、選択、加工精度に関する実践的ガイド
News Details
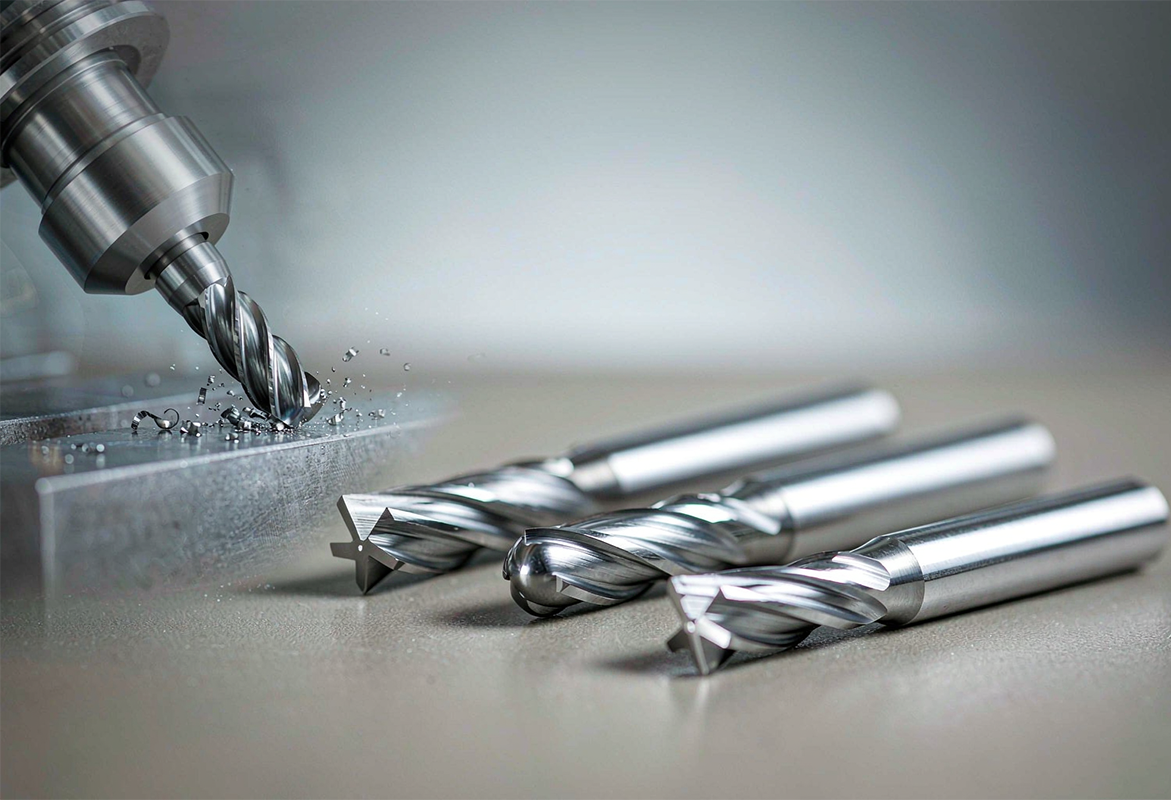
精密CNCフライス工具とは何か?
精密CNCフライス工具とは、コンピュータ制御のフライス盤で使用される回転切削工具のことで、制御された再現可能な精度で工作物から材料を除去します。これには、ソリッドエンドミル、ボールエンドミル、コーナーラジアスエンドミル、荒加工用および仕上げ用エンドミル、正面フライスが含まれ、それぞれ異なる切削作業に適した形状をしています。精密工具と汎用工具を分けるのは単一の特徴ではなく、基材の品質、幾何学的形状、コーティング、および使用する切削パラメータの組み合わせです。
国際的な購入者にとって、実際的な疑問は共通しています:どの種類のカッターが部品の形状に適するか、どの基材とコーティングが工作物材料に適合するか、どの程度の公差と表面仕上げが現実的に達成可能か、そして刃数と工具突き出し長さが安定性にどう影響するか。この記事では、マーケティングの主張ではなく、広く認められた機械加工の実践に基づき、これらの疑問に一つずつお答えします。
CNCフライスカッターの種類と用途
各カッターファミリーは異なる機械加工の問題を解決し、ファミリーを加工工程に適合させることが最初の選択決定です。
- スクエアエンドミルは、鋭い90度の角を持つ平坦な切削端を備えています。最も汎用性の高いファミリーであり、きれいな角が必要な溝加工、側面フライス、ポケット加工、および汎用フライス加工に使用されます。
- ボールエンドミルは、丸みを帯びた切削先端を持ちます。3D輪郭加工、金型・ダイ作業、フィレット、複雑な曲面における標準的な選択肢であり、点接触により滑らかな遷移を生み出します。
- コーナーラジアスエンドミルは、平坦な端と角部の小さな半径を組み合わせています。半径により切削力がより広い面積に分散されるため、これらのカッターは欠けに強く、重切削や長期の生産においてスクエアエンドミルよりも長寿命です。
- 荒加工用エンドミルは、鋸歯状の切れ刃を使用して切りくずを小さく砕きます。切削力を低減しながら大量の材料を迅速に除去し、仕上げ加工のために工作物を準備します。
- 仕上げ用エンドミルは表面品質と寸法精度を優先し、通常はより滑らかな刃先と多い刃数を持ち、最終パスで使用されます。
- 正面フライスカッターは、複数の刃で広い直径をカバーし、大きな平面を効率的に加工します。例えば、さらなる機械加工の前にプレートやハウジングの基準面を正面加工する場合などです。
一般的な選択の誤りは、直径だけで選ぶことです。直径は重要ですが、刃数、刃長、コーナー形状、コーティングが、意図した加工で工具が実際に機能するかどうかを決定します。
CNCフライス用カーバイドエンドミル:カーバイドとHSSの比較
基材の選択は、ほとんどの場合ソリッドカーバイドか高速度鋼(HSS)かに帰着します。炭化タングステン粒子をコバルト結合剤で焼結したソリッドカーバイドは、HSSよりも大幅に硬く剛性があります。その高い剛性は工具のたわみを減少させ、直接的により厳しい寸法精度と真っ直ぐな壁を支えます。また、カーバイドははるかに高い切削速度に耐えることができ、生産機械加工においてサイクルタイムを短縮します。
| 特性 | 高速度鋼(HSS) | ソリッドカーバイド |
|---|---|---|
| 硬度 | 低い;高い切削温度で軟化する | はるかに高い;高速でも刃先を保持する |
| 剛性 | 低い;たわみとびびり振動のリスクが大きい | 約3倍の剛性;たわみが少ない |
| 靭性 | 高い;振動や断続切削に耐える | 低い;より脆く、安定したセットアップが必要 |
| 最適な用途 | 軟質材料、試作品、少量生産、剛性の低い機械 | 硬質材料、高速加工、精密生産 |
| 再研磨 | 簡単で安価 | 可能;再研磨および再コーティングはコストが高い |
カーバイドは工具1本あたりのコストがHSSより高くなりますが、大量生産や硬質材料の機械加工においては、より長い工具寿命と高い切削速度により、通常は部品あたりのコストが低くなります。HSSは、軟質材料、少量生産、剛性の低い機械にとって依然として合理的な選択肢です。
エンドミルコーティングの選択:TiAlN、AlTiN、DLCなど
コーティングは、PVDまたはCVDプロセスによって施される薄い硬質層です。表面硬度を高め、摩擦を減少させ、基材を切削熱から保護することで、工具寿命を延長し、より高速での性能を安定させます。
- TiN(窒化チタン)は、中程度の耐熱性を持つ鉄系材料向けの汎用コーティングです。
- TiAlNおよびAlTiNは、高温で保護的な酸化アルミニウム層を形成するため、中高速での炭素鋼、合金鋼、ステンレス鋼、焼入れ鋼の一般的な選択肢となっています。
- AlCrNおよびTiSiNは、熱と摩耗が厳しいステンレス鋼やインコネル、チタンなどの耐熱合金に適しています。
- ZrNおよびDLCコーティング、ならびに鏡面仕上げの溝を持つコーティングなし工具は、アルミニウムおよびその他の非鉄合金に対する正しい選択です。これは、その低い摩擦が構成刃先の形成を抑制するためです。
実際には2つの注意点が重要です。第一に、TiAlNやAlTiNなどのアルミニウム含有コーティングはアルミニウムの工作物と化学的に反応し、切りくずが刃先に溶着する原因となるため、非鉄合金には使用してはなりません。第二に、コーティングは弱い基材、不十分な剛性、または誤った切削パラメータを補償することはできません。コーティングは、基本条件が適切な場合にのみ性能を向上させます。
CNCフライス加工の公差と表面仕上げ
適切に保守された設備での標準的なCNCフライス加工は、通常、約±0.05 mm〜±0.13 mmの範囲の寸法公差を維持します。安定したクランプ、最小限の工具突き出し長さ、制御された切削パラメータ、一貫した工具摩耗管理など、プロセス管理が厳格であれば、標準的な精密フライス盤で一般的に約±0.01 mmのより厳しい公差が達成可能です。この範囲を下回る超精密結果には、特殊な設備と条件が必要です。
表面仕上げも同じ論理に従います。最適化されたパラメータの下では、精密フライス加工された表面は切削工程から直接Ra 0.8 μm以下に達することができ、二次的な研磨を減少または排除します。重要な要因には、1刃あたりの送り、切り込み幅、工具の幾何形状、コーティング摩擦、およびクーラント戦略が含まれます。過剰な切削速度または過剰な工具突き出し長さは振動と熱を増加させ、いずれも精度と仕上げの両方を低下させます。
購入者は過剰な仕様指定も避けるべきです。機能的でない特徴に一律の厳しい公差を設定すると、組み立て性能を改善することなくサイクルタイムを増大させるだけです。厳しい許容差は、機能的な穴、シール面、および嵌合特徴に限定するのが最適です。
エンドミル刃数ガイド
刃数は、切りくずスペースと刃先密度のバランスを制御します。
- 2枚刃カッターは大きな切りくずポケットを提供します。切りくず排出が重要なアルミニウムやその他の軟らかく粘着性のある材料に適しています。
- 3枚刃カッターは、より速い材料除去とより良い仕上げを両立し、アルミニウム加工における柔軟な中間選択肢です。
- 4枚刃以上のカッターは、より多くの切れ刃とより高いコア剛性を提供します。鋼や硬質合金に適しており、切りくず負荷が軽く表面品質が最も重要な仕上げパスでは、多刃数が好まれます。
ねじれ角は刃数と連動して機能します:35〜45度付近の高いねじれ角は軟質材料での切りくず排出を改善し、10〜30度付近の低いねじれ角は硬質材料での振動を低減します。
荒加工用 vs 仕上げ用エンドミル
荒加工と仕上げは異なる作業であり、1つのカッターを両方に使用すると、通常は両方の結果が損なわれます。荒加工用エンドミルは、鋸歯状の刃先と低減された切削力により、大部分の材料を迅速に除去し、次のパスのために小さな均一な取代を残します。その成果は速度であり、表面品質ではありません。その後、仕上げ用エンドミルが軽い切り込みで最終寸法と必要な表面仕上げに到達し、多い刃数と滑らかな形状を使用します。
2つの工程を分けておくことは精度も保護します。重切削の材料から始まる仕上げ工具は不均一に摩耗し、工具摩耗は実際の切削形状を変化させ、それがバッチ全体の寸法ドリフトとして現れます。荒加工と仕上げを専用工具による別々の工程として計画することで、最終パスが予測可能になります。
工作物材料別フライスカッターの選択
工作物材料は、形状、基材、コーティングを総合的に決定します。
- アルミニウムおよび非鉄合金:鋭い切れ刃、研磨または非反応性表面、および切りくず排出のための2枚刃または3枚刃形状。TiAlNおよびAlTiNコーティングは避けてください。
- 炭素鋼および合金鋼:コーティングされたソリッドカーバイド、通常はTiAlNまたはAlTiN、4枚刃以上、および強固な刃先形状。
- ステンレス鋼:AlCrNまたはAlTiNなどの耐熱性コーティングを持つ靭性のあるカーバイド形状、適度な速度、および加工硬化や構成刃先に抵抗するための信頼性のある熱制御。
- チタンおよび耐熱合金:剛性の高いセットアップ、AlCrNまたはTiSiNなどの耐熱性コーティング、低い切削速度、および慎重な切りくず負荷制御。
- 焼入れ鋼:TiAlNクラスまたはTiSiNコーティングを持つ高硬度カーバイド基材、および安定した低振動クランプ。
購入前の実際的な検証として、材料、工程、必要な形状、および仕上げ要件の4項目を確認し、それらに合わせて刃数、コーティング、基材、および突き出し長さを適合させることです。薄い壁や厳しい公差が関係する場合は、最大切削速度よりも剛性を優先してください。
精密CNCフライス工具の購入者向け主要ポイント
CNCフライス加工の精度は、単一の仕様ではなく、適合した決定から生まれます:工程に適したカッターファミリー、材料に適した基材とコーティング、切りくず負荷に適した刃数、およびたわみと熱を制御下に保つ切削パラメータとクランプ方法。材料、工程、形状、仕上げ要件を最初に定義する購入者は、価格だけでなく、各工具がそれらの要件をどの程度満たすかに基づいてサプライヤーを比較することができます。
工具サプライヤーに推奨を依頼する購入者にとって、最も有用な依頼内容は、工作物材料、機械加工工程、および目標の公差または仕上げ、ならびに機械の剛性情報を含めることです。これらの情報があれば、サプライヤーはサイズだけで見積もるのではなく、実際の用途に合わせて基材、コーティング、刃数、および工具突き出し長さを適合させることができます。


